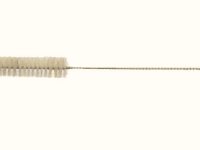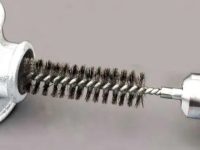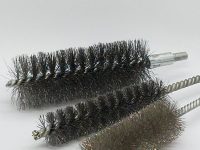

Delik temizleme fırçaları (mikro harbi fırçaları veya kılavuz delik fırçaları), sanayide döküm parçaların iç kanalları, hidrolik-pnömatik bloklar, kalıplar, enjeksiyon memeleri ve diş açılmış (klavuz çekilmiş) deliklerin iç yüzeyindeki çapak, pas ve imalat artıklarını temizlemek için üretilen mikron ve milimetrik hassasiyetteki mühendislik ekipmanlarıdır.
Büyük eşanjör fırçalarından farklı olarak, çok dar alanlarda ve yüksek devirli (CNC, dik işlem, havalı kalıpçı taşlama) makinelerde çalışacak dinamik testlere göre üretilirler.
🛠️ Teknik Ölçüler ve Mikron Geometrisi
Delik fırçalarının geometrisi, girilecek deliğin kör delik (sonu kapalı) veya açık delik olmasına göre milimetrik hassasiyetle hesaplanır:
- Mikro ve Makro Çap Aralığı: İmalat segmenti genellikle Ø 1.5 mm’den başlar, Ø 50 mm’ye kadar devam eder. 1.5 mm – 8 mm arası mikro delik grubu, 8 mm – 50 mm arası ise endüstriyel delik grubu olarak adlandırılır.
- Kıl (Filament) Çapı Kalınlığı: Deliğin toleransına göre kıl kalınlığı 0.08 mm (saç teli hassasiyetinde) ile 0.35 mm arasında değişir. İnce kıllar pürüzsüz parlatma yaparken, kalın kıllar ağır kaynak ve döküm çapaklarını kırar.
- Fırçalama (Kıllı) Boyu: Genellikle deliğin çalışma derinliğine optimize olarak 20 mm ile 100 mm arasında üretilir.
- Toplam Boy ve Şaft Yapısı: Standart üretim boyları 75 mm ile 150 mm arasındadır. Ancak CNC tezgahlarında veya derin blok kanallarında kullanılmak üzere yekpare 300 mm ila 500 mm extra uzun (long-reach) şaftlı modelleri de mevcuttur.
🧵 Görev Odaklı Malzeme Reçeteleri ve Kullanım Alanları
Deliğin açıldığı malzemenin sertliği (Alüminyum, çelik, döküm, plastik), kullanılacak fırçanın kıl yapısını doğrudan belirler:
Sertleştirilmiş Çelik ve Inox (Paslanmaz) Paslanmaz Tel Fırçalar
- Özellik: Yüksek karbonlu çelik veya AISI 302/316 kalite paslanmaz teller burgu yapılarak üretilir.
- Kullanım Amacı: Çelik bloklardaki kılavuz dişlerinin iç temizliği, ısıl işlem sonrası delik içinde kalan tufal (karbon tabakası) ve oksitlerin kazınması.
Pirinç ve Fosfor Bronz Tel Fırçalar
- Özellik: Kıvılcım çıkarmayan (spark-proof) ve çelik tellere göre daha yumuşak dokulu metal alaşımıdır.
- Kullanım Amacı: Havacılık ve savunma sanayiinde kullanılan alüminyum ve magnezyum gövdeli parçaların hassas delik içlerini, yatak yuvalarını çizmeden ve parça geometrisini bozmadan parlatmak.
💡 Mühendislik Detayları ve İmalat Özgünlüğü
- Uç Tipleri (Kör Delik / Açık Delik Ayrımı):
- Açık delikler için: Fırçanın ön ucu kesik tel formundadır (çift burgu sonu düz kesim).
- Kör (sonu kapalı) delikler için: Fırçanın uç kısmı kılların öne doğru büküldüğü “altı düz / taban fırçalı” (bottom-cleaning) yapıda üretilir. Böylece fırça deliğin en dibine vurduğunda kör noktalardaki pisliği de süpürür.
- CNC ve Robotik Entegrasyon Şaftları: El matkabı ile yapılan manuel temizliklerin aksine, endüstriyel üretim hatlarında bu fırçalar CNC taretlerine bağlanır. Fırça şaftlarının arkası, tezgah penslerine (ER11, ER25, ER32 gibi) tam salgısız oturması için pürüzsüz silindirik sap veya 6 köşe şaft (hex shank) geometrisinde taşlanarak imal edilir. Bu sayede 3000 RPM gibi yüksek devirlerde sıfır salgı (yalpalama) ile hassas temizlik sağlanır.
- Yoğun ve Seyrek Sarım Teknolojisi: Temizlenecek deliğin tahliye kapasitesine göre sarmal (spiral) sıklığı ayarlanır. Çok yoğun çapak çıkan deliklerde, çapağın borudan dışarı fırlatılabilmesi için geniş hatveli (seyrek sarımlı) fırçalar üretilerek talaş sıkışmasının önüne geçilir.
Projenizdeki delik işleme operasyonunu mükemmelleştirmek ve doğru delik temizleme fırçasını tasarlayabilmemiz için:
- Temizlenecek deliğin iç çapı ve deliğin tipi nedir? (Kör delik mi, açık delik mi? )
- Parçanın malzemesi nedir? (Örn: Alüminyum döküm, paslanmaz çelik, döküm demir vb.)
- Fırçayı manuel (el matkabı/hava taşlama) ile mi, yoksa CNC / dik işlem tezgahında otomatik olarak mı çalıştıracaksınız?
Bu parametreleri paylaşırsanız, tezgahınızın devir hızına ve temizlik hedefinize en uygun kıl yoğunluğunu ve şaft yapısını belirleyebiliriz.