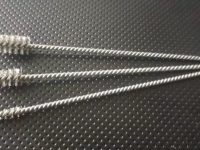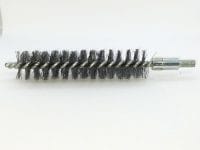

Harbi eşanjör fırçaları, endüstriyel ısı değiştiricilerin (chiller, kondenser, evaporatör ve buhar/kalorifer kazanları) iç borularında zamanla biriken kireç, mineral tortusu, pas, çamur ve yosun (biyofilm) katmanlarını temizlemek amacıyla tasarlanmış yüksek performanslı, silindirik mekanik bakım sarf malzemeleridir.
Isı değiştirici borularında oluşan 0.5 mm’lik çok ince bir kireç veya kurum tabakası bile bir yalıtım görevi görerek ısı transferini %30’a yakın düşürür . Bu durum, sistemin daha fazla enerji (elektrik, gaz, kömür) harcamasına ve kompresörlerin aşırı yüklenerek arızalanmasına neden olur.
Harbi fırçalarla yapılan periyodik mekanik temizlik, sistemi ilk günkü verimliliğine döndürerek doğrudan enerji tasarrufu sağlar .
1. Teknik Ölçüler ve Doğru Fırça Seçimi
Eşanjör boruları genellikle inç (inch) veya metrik (mm) cinsinden çok hassas ölçülere sahiptir. Fırçanın iç çeperi tam kazıyabilmesi için, fırça dış çapının boru iç çapı ile birebir aynı veya en fazla 0.5 mm – 1 mm daha büyük seçilmesi şarttır.
📐 Standart Çap ve Tel Kalınlığı Tablosu
| Boru İç Çapı (İnç / mm) | Önerilen Fırça Dış Çapı | Uygun Olduğu Tel Malzemeleri |
|---|---|---|
| 1/4″ (6.35 mm) | 6.5 mm – 7 mm | Pirinç / Naylon / Çelik |
| 3/8″ (9.52 mm) | 10 mm | Pirinç / Naylon / Çelik / Abrasiv |
| 1/2″ (12.70 mm) | 13 mm – 13.5 mm | Pirinç / Naylon / Çelik / Abrasiv |
| 5/8″ (15.87 mm) | 16 mm – 16.5 mm | Pirinç / Naylon / Çelik / Abrasiv |
| 3/4″ (19.05 mm) | 19.5 mm – 20 mm | Pirinç / Naylon / Çelik / Abrasiv |
| 1″ (25.40 mm) | 26 mm | Pirinç / Naylon / Çelik / Abrasiv |
| 1-1/4″ (31.75 mm) | 32 mm – 33 mm | Pirinç / Naylon / Çelik / Abrasiv |
| 2″ (50.80 mm) ve üzeri | 52 mm – 100 mm+ | Çelik / Pirinç / Naylon (Kazan Tipleri) |
🔩 Bağlantı Uçları (Kupaj) Ölçüleri
Fırçaların esnek şaftlara (flexible shaft) veya harbi çubuklarına sorunsuz vidalanabilmesi için arkalarında standart endüstriyel dişler bulunur:
- Küçük Çaplar (6 mm – 11 mm arası): Genellikle 8-32 dişi/erkek diş veya M6 bağlantı.
- Orta Çaplar (12 mm – 26 mm arası): En yaygın endüstriyel standart olan 1/4″ veya 5/16″ vidalı diş ya da M10 bağlantı.
- Büyük Çaplar ( Kazan Tipleri, 30 mm ve üzeri): 1/2″ vidalı diş veya M12 / M14 kalın bağlantı uçları.
2. Kıl Malzemesine Göre Ayrıntılı Bilgiler
Eşanjör borusunun yapıldığı metale ve içerideki atığın sertliğine göre fırça türü seçilmelidir:
- Pirinç Tel Fırçalar (En Güvenli Metal): Bakır, pirinç ve bakır-nikel alaşımlı (cupro-nickel) kondenser boruları için en ideal seçenektir. Pirinç, bakıra göre biraz daha sert olduğundan kireci mükemmel kazır; ancak pahalı boruları çizmez, aşındırmaz ve delinme riski yaratmaz. Kıvılcım çıkarmaz (Ex-proof).
- Çelik Tel Fırçalar (En Agresif Metal): Yüksek karbonlu çelikten üretilir. Sadece demir esaslı (karbon çeliği) borularda ve kalorifer/buhar kazanlarında kullanılır. Taşlaşmış, kemikleşmiş kireç ve karbonlaşmış katranları sökmek için en güçlü çözümdür. Bakır borularda kesinlikle kullanılmamalıdır.
- Paslanmaz Çelik (INOX) Tel Fırçalar: Korozyon direnci maksimumdur. Sadece paslanmaz çelik borulu eşanjörlerde tercih edilir. Temizlik sonrasında boru içinde yabancı demir partikülü bırakmadığı için borunun sonradan paslanmasını (kontaminasyonu) önler.
- Plastik / Naylon (PA66 / PBT) Kıl Fırçalar: Boru içinde sadece yumuşak çamur, balçık, yosun veya hafif tortular varsa kullanılır. Titanyum borularda güvenle tercih edilir. Kimyasal temizlik sıvısı (asit yıkama) ile aynı anda kullanılabilir; asitten etkilenmez.
3. Harbi Eşanjör Fırçası Nasıl Kullanılır?
Doğru uygulama, hem fırçanın ve temizleme makinesinin ömrünü uzatır hem de boruların zarar görmesini engeller. Temizlik işlemi şu adımlarla gerçekleştirilir:
- Ekipman Kurulumu: Temizlenecek borunun iç çapına uygun fırça seçilir. Fırça, boru temizleme makinesinin esnek şaftının (flexible shaft) ucundaki kupaja saat yönünde iyice sıkılarak vidalanır.
- Sulu Temizlik Ayarı: Eşanjör temizleme makinelerinde su bağlantısı açılır. Temizlik esnasında boruya kesintisiz su verilmesi zorunludur . Su, fırçanın kazıdığı kireç çamurunu anında dışarı atarak fırçanın boru içinde sıkışıp kalmasını (mil koparmasını) önler.
- Dönüş Yönü Kontrolü: Makine veya matkap mutlaka saat yönünde (sağa doğru) döndürülmelidir. Fırçalar spiral sarmal yapıda üretildiğinden, ters yönde (sola) yüksek devir uygulamak fırçanın gövdesinin açılmasına ve tellerin tamamen dağılmasına neden olur.
- Uygulama Hızı: Fırça borunun içine dönerek yavaşça itilir. Borunun sonuna ulaşıldığında dönmeye devam ederek yavaşça geri çekilir. İnatçı bölgelerde ileri-geri hareket tekrarlanır.
- Temizlik Sonrası Bakım: İşlem bittikten sonra fırça borudan çıkarılır, temiz suyla durulanır (asit kalıntılarından arındırılır) ve paslanmayı önlemek için hafifçe yağlanarak kurumaya bırakılır.
⚙️ Temel Kullanım Alanları
- Merkezi İklimlendirme (HVAC): AVM, otel, hastane ve plazaların su soğutmalı Chiller (soğutma grubu) kondenserlerinin periyodik bakımı.
- Denizcilik (Marine): Gemilerin deniz suyu ile soğutulan ana makine eşanjörleri, evaporatörleri ve yağ soğutucuları.
- Ağır Sanayi ve Rafineriler: Kimya, plastik enjeksiyon ve petrokimya tesislerindeki endüstriyel proses soğutma/ısıtma hatları.
- Enerji Santralleri: Termik ve kombine çevrim santrallerinde türbinlerin arkasında yer alan su soğutmalı devasa yoğuşturucu (kondenser) boru demetleri.