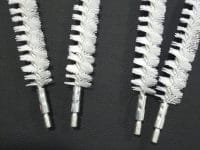
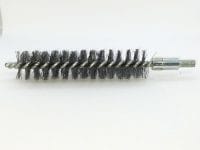
Boru çapak alma fırçaları (endüstriyel boru içi deburring fırçaları); metal, alaşım veya plastik boruların kesilmesi, delinmesi, kaynaklanması veya diş açılması (kılavuz çekme) işlemleri sonrasında iç cidarlarda ve ağız kısımlarında oluşan keskin metal artıklarını (çapak/burr) temizlemek için tasarlanmış yüksek performanslı yüzey işlem ekipmanlarıdır.
🛠️ 1. Boru Çapak Alma Fırçaları Teknik Ölçü ve Geometri Parametreleri
Boru içi çapak alma operasyonlarında fırçanın geometrisi, borunun nominal iç çapına ve imalat toleranslarına göre milimetrik hassasiyetle hesaplanır:
- Fırça Dış Çapı (\(D_{1}\)): Temizlenecek borunun iç hacmine göre Ø 3 mm’den başlar, Ø 400 mm’ye kadar üretilebilir. Etkin çapak kırma ve boru çeperine tam baskı uygulayabilme adına, fırça dış çapı boru iç çapından %5 ila %10 oranında daha büyük (over-sized) tasarlanır.
- Kıl / Tel Kalibre Kalınlığı (\(d\)): Çapağın kalınlığına ve boru malzemesine göre değişir. Hassas alüminyum ve bakır çapakları için 0.10 mm – 0.20 mm ; sert çelik, dikişli boru kaynakları ve döküm çapakları için 0.25 mm – 0.50 mm kalınlığında kıllar kalibre edilir.
- Aktif Fırçalama (Kıllı) Boyu (\(L_{1}\)): Çapak alma derinliğine ve boru geometrisine bağlı olarak endüstriyel standartlarda 40 mm ile 200 mm arasında üretilir.
- Toplam Gövde Uzunluğu (\(L_{2}\)): Robotik kollara, CNC taretlerine, esnek şaftlara veya pnömatik sistemlere entegrasyon derinliğine göre 90 mm ile 1500 mm arasında yekpare veya şaft uzatmalı olarak imal edilir.
- Şaft ve Sap Standartları: Yüksek devirli endüstriyel makinelerde sıfır salgı (yalpalama) ile çalışabilmesi için sap kısımları pürüzsüz silindirik şaft , pens yuvalarına uygun altıgen şaft (1/4″ hex shank) veya doğrudan vidalı adaptörlü (M6, M12) olarak taşlanır.
B. Sertleştirilmiş Metalik Tel Fırçalar (Karbon Çelik / Inox / Pirinç)
- Karbon Çelik Tel (\(R_m \ge 2200 \, N/mm^2\)): Ağır sanayi çelik borularındaki kesme, kaynak ve delme çapaklarını agresif bir şekilde koparmak ve boru içi tufalları kazımak için üretilir.
- Paslanmaz Çelik Tel (AISI 302/304/316): Paslanmaz çelik (Inox) ve titanyum boru hatlarında korozyon direncini korumak ve yüzeyde “serbest demir” kalıntısı bırakıp sonradan paslanmaya (kontaminasyon) yol açmamak için tercih edilir.
- Pirinç ve Fosfor Bronz Tel: Alüminyum, bakır ve sarı malzemeden mamul boruların içini çizmeden ve et kalınlığını aşındırmadan çapak temizliği yapmak için imal edilir. Kıvılcım çıkarmaz (spark-proof).
🏭 3. İleri İmalat Teknolojisi ve Kalite Detayları
- Double Spiral – Heavy Duty (Çift Sarmal – Ağır Hizmet) Sarım: Yüksek tork altında kılların fırlamasını veya dökülmesini önlemek için fırçalar, çift taşıyıcı tel yerine 4 adet sertleştirilmiş çelik milin hidrolik yüksek basınçlı CNC makinelerinde burulmasıyla üretilir. Bu, fırçanın her iki yönde de (CW/CCW) çözülmeden çalışmasını sağlar.
- Yoğun Hatve (Dense Fill) Kontrolü: Çapağın türüne göre santimetreye düşen kıl sayısı (hatve sıklığı) ayarlanır. İnce çapaklar için yoğun sarım yüzeyi tararken; yoğun döküm talaşı çıkan borularda talaşın rahat tahliye edilebilmesi için geniş hatveli sarmal kanallı fırçalar üretilir.
- CNC ve Robotik Otomasyon Entegrasyonu: Bu fırçalar el matkaplarının yanı sıra endüstriyel robot kollarında ve CNC işleme merkezlerinde otomatik takım değiştirme (ATC) sistemlerine uygun toleranslarla (sıfıra yakın balans hatasıyla) üretilerek imalat hatlarında kesintisiz operasyon sağlar.
- Ana Kullanım Alanları: Boru içi çapak alma, profil kenar yuvarlama, hidrolik blok temizliği, dikişli boru kaynak çapağı temizleme, kesişen delik deburring işlemleri. [1]
- Uyumlu Tahrik Sistemleri: CNC dik işlem merkezleri, transfer tezgahları, endüstriyel robot kollar, havalı kalıpçı taşlamalar, esnek şaftlı harbi makineleri.
- Bağlantı Normları: Silindirik düz şaft, 1/4″ Hex (Altıgen) şaft, Metrik vidalı (M6, M8, M12, M16).
- Maksimum Çalışma Hızı: Çapa ve kıl tipine bağlı olarak 2000 RPM – 6000 RPM arası dinamik çalışma kapasitesi.
Üretim hattınızdaki parça kalitesini artıracak en doğru boru çapak alma fırçasını birlikte tasarlayabilmemiz için:
- Çapağı alınacak borunun net iç çapı ve çapaklı bölgenin giriş derinliği nedir?
- Borunun malzemesi (Alüminyum, paslanmaz çelik, siyah sac boru vb.) ve çapağın yoğunluğu nedir?
- Fırçayı CNC tezgahında otomatik olarak mı yoksa hava/el matkabı ile manuel olarak mı çalıştıracaksınız?