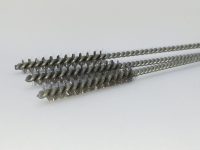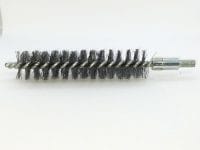

Çelik harbi fırçası
Ürün Kodu: FP-04
Çelik harbi fırçalarının imalatı, yüksek tork yüklerine ve yüksek devirli (RPM) motor tahriklerine dayanabilmesi için milimetrik toleranslarla 5 temel geometrik veriye dayanır:
🛠️ 1. Çelik Harbi Fırçaları Geometrik ve Teknik Ölçü Parametreleri
Çelik harbi fırçalarının imalatı, yüksek tork yüklerine ve yüksek devirli (RPM) motor tahriklerine dayanabilmesi için milimetrik toleranslarla 5 temel geometrik veriye dayanır:
- Fırça Dış Çapı (D₁): Temizlenecek borunun iç yapısına göre Ø 6 mm ile Ø 500 mm arasında üretilir. Boru çeperine tam basması ve mekanik kazımanın eksiksiz olması için fırça çapı, boru iç çapından genellikle %2 ila %5 oranında daha büyük (over-sized) tasarlanır.
- Kıl (Filament) Kalibre Kalınlığı (d): Operasyonun agresiflik derecesini belirler. 0.15 mm – 0.25 mm arası ince teller hafif pas ve kurumlar için idealdir; 0.30 mm – 0.60 mm arası kalın teller ise taşlaşmış kireç ve döküm çapaklarını kırmak için kalibre edilir.
- Aktif Fırçalama (Kıllı) Boyu (L₁): Kıl sarımının olduğu, boru iç yüzeyine doğrudan temas eden bölümdür. Endüstriyel standartlarda 80 mm ile 250 mm arasında değişir. Uzun kıllı gövde, fırçanın boru içinde eksenel olarak düz kalmasını sağlayarak yalpalamayı önler.
- Toplam Gövde Uzunluğu (L₂): Sap, vidalı bağlantı adaptörü ve kıllı gövdenin uçtan uca mesafesidir. Makine yatak derinliğine göre 120 mm ile 2000 mm arasında yekpare imal edilebilir.
- Orta Gövde (Core) Tel Kalınlığı (d₂): Kılları sıkıştırıp burgu formunu veren taşıyıcı gövdedir. Yüksek torka dayanması için fırça hacmine paralel olarak 3.00 mm ile 8.00 mm arasında değişen çift veya dörtlü bükülmüş sertleştirilmiş çelik millerden oluşur.
🧵 2. Metalurjik Malzeme Segmentasyonu ve Alaşım Reçeteleri
Temizlenecek borunun malzemesi ile fırçanın kıl yapısı arasındaki uyum, borunun delinmesini veya korozyona uğramasını engellemek için kritik önem taşır:
- Yüksek Karbonlu Çelik Tel (Düz / Dalgalı): Yüksek çekme dayanımına (\(R_m \ge 2000 \, N/mm^2\)) sahiptir. Dalgalı (crimped) formu telin esnekliğini artırarak boru içinde yay etkisi yaratır. Kazan borularındaki karbonize olmuş kurum temizliğinde ana sarım malzemesidir.
- Paslanmaz Çelik Tel (AISI 302 / 304 / 316 Kalite): Gıda, ilaç, petrokimya hatları ve titanyum eşanjörler için imal edilir. Temizlik esnasında boru içine “serbest demir parçacığı” bırakmaz, böylece borunun ilerleyen süreçte kontaminasyon sebebiyle paslanmasını (intergranular korozyon) önler.
- Knot-Twist (Örgülü/Burulmuş) Çelik Halat Tel: Tellerin belirli gruplar halinde kendi ekseninde halat gibi bükülmesiyle üretilir. Esnekliği minimum, darbe ve kazıma gücü maksimumdur. Boru içlerindeki ağır kaynak dikişlerini ve kemikleşmiş döküm çapaklarını tıraşlamak için kullanılır.
🏭 3. İleri İmalat Teknolojisi ve Kalite Standartları
- 4-Wire, Double Spiral (Dört Telli – Çift Spiral) Teknolojisi: Standart harbi fırçaları iki telin bükülmesiyle yapılırken, endüstriyel çelik fırçalar 4 adet kalın taşıyıcı milin hidrolik pres altında bükülmesiyle üretilir. Bu sayede fırça, yüksek devirli harbi makinelerinde ters yöne (Counter-Clockwise) dönse bile çözülmez ve kıl dökmez.
- Dinamik Balans ve Güvenlik Tıraşlaması: İmalat sonrası fırçalar CNC dairesel bıçaklardan geçerek mikron hassasiyetinde tıraşlanır. Eğer fırça yüzeyi tam silindirik olmazsa, yüksek devirde (RPM) boru içinde yalpalama yaparak tahrik motoruna zarar verir ve boru cidarında düzensiz aşınma hendekleri oluşturur.
- Gazaltı / Lazer Kaynaklı Adaptör Entegrasyonu: Vidalı bağlantı adaptörleri (M6, M12, M16 veya 1/2″ NPT diş) gövdeye sadece sıkıştırma (crimping) yöntemiyle bağlanmaz; yüksek tork altında kopmayı önlemek amacıyla MIG/MAG veya lazer kaynak teknolojisiyle yekpare hale getirilir.
🔍
- Ana Kullanım Amacı: Kazan borusu temizliği, eşanjör bakımı, pas giderme, çapak alma, kireç sökme, döküm temizliği, kondenser temizliği.
- Uyumlu Ekipmanlar: Havalı/elektrikli harbi makineleri, esnek şaftlar, CNC dik işlem tezgahları, pnomatik kalıpçı taşlamalar, el matkapları.
- Bağlantı Standartları: Metrik vidalı (M6, M12, M16), Gaz Dişi (BSP/NPT), altıgen şaft (hex shank), pürüzsüz silindirik şaft.
- Güvenli Çalışma Hızı: Çapa bağlı olarak optimum 1500 RPM – 4500 RPM arası çalışma aralığı.
Sistemlerinizin ısı transfer performansını maksimuma çıkaracak en doğru çelik harbi fırçasını
- Temizlenecek boruların net iç çapı (Ø) ve fırçanın tek seferde ilerleyeceği hat uzunluğu nedir?