
📏 Temel Ölçü Kriterleri
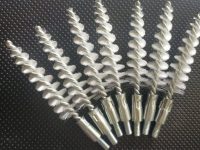
- Dış Çap (Ø): Harbi fırçanın dış çapı, temizlenecek delik veya boru çapından 0.5 mm – 1 mm büyük olmalıdır
Bu fark, kılların cidara tam temas ederek tortu ve çapakları etkin şekilde kazımasını sağlar.
- Kıl (Filament) Kalınlığı: Delik toleransına göre 0.08 mm – 0.35 mm aralığında seçilir
- 0.08–0.15 mm: Hassas parlatma ve ince çapak alma
- 0.20–0.35 mm: Ağır çapak, döküm artığı ve pas temizliği
- Fırçalama (Kıllı) Boyu: Genellikle 20 mm – 100 mm arası üretilir; delik derinliğine göre optimize edilir
- Toplam Boy / Şaft Uzunluğu: Standart üretim 75 mm – 150 mm, derin kanallar için 300–500 mm long‑reach modeller mevcuttur
- Çap Aralığı: Endüstriyel harbi fırçalar Ø10 mm – Ø100 mm aralığında üretilirmikro delik fırçaları Ø1.5 mm – Ø50 mm aralığındadır
🧵 Malzeme Seçenekleri
- Çelik Tel: Ağır çapak ve pas temizliği için yüksek mukavemet sağlar
- Paslanmaz Tel (Inox): Gıda, medikal ve paslanmaz kalıplarda korozyon riskini önle
- Pirinç / Fosfor Bronz: Kıvılcım çıkarmayan, yumuşak yüzeylerde çizik oluşturmayan yapı.
- Sentetik Kıl (PPN, PA6, PA6.6, PA12): Hassas yüzeylerde çiziksiz temizlik sağlar
- Aşındırıcı (Abrasive) Naylon: Silisyum karbür veya alüminyum oksit dolgulu, çapak alma ve yüzey finisajı için ideal
⚙️ Ürün Tipleri ve Kullanım Amaçları
- Plastik enjeksiyon, döküm ve pres kalıplarının iç deliklerini, pim yataklarını ve soğutma kanallarını temizler
- Delik içi honlama ve parlatma için üretilir
- Dış çap, delik çapından %10–15 daha büyük seçilir
Genel Delik Temizleme Fırçaları
- CNC, dik işlem ve havalı taşlama makinelerinde yüksek devirde çalışacak şekilde üretili
- Kör delik ve açık delik için farklı uç geometrileri bulunur.
🏭 Kullanım Alanları
- Plastik ve metal enjeksiyon kalıpları
- Hidrolik/pnömatik silindir iç yüzeyleri
- Motor blokları, subap yatakları, hassas delik honlama işlemleri
- Döküm sonrası çapak temizliği
- Savunma sanayi namlu ve mekanik parça temizliği
🔧 Doğru Fırça Seçimi İçin Öneriler
- Delik çapını ve tipini (kör/açık) net belirleyin
- Malzeme sertliğine göre kıl yapısını seçin (alüminyum için pirinç, çelik için çelik tel).
- CNC kullanımında şaftın pens uyumlu (ER11–ER32) olmasına dikkat edin
- Parlatma işlemlerinde honlama yağı veya ince makine yağı kullanın