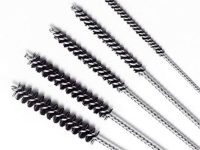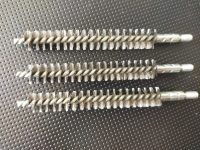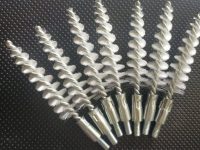

Boru içi çapak alma fırçaları (endüstriyel silindir deburring fırçaları); CNC işleme, lazer kesim, testere ile dilimleme veya diş açma (kılavuz çekme) prosesleri sonrasında boru iç cidarlarında ve kesişen delik ağızlarında oluşan metal artıklarını (çapak/burr) temizlemek için üretilen yüksek mühendislik odaklı mekanik yüzey işlem ekipmanlarıdır.
🛠️ 1. Boru İçi Çapak Alma Fırçaları Teknik Ölçü ve Geometri Parametreleri
Boru içi çapak alma operasyonlarında fırçanın geometrisi, malzemenin nominal ölçülerine ve talaş kaldırma toleranslarına göre milimetrik hassasiyetle hesaplanır:
- Fırça Dış Çapı (\(D_{1}\)): Boru iç hacmine göre Ø 3 mm’den başlar, Ø 300 mm’ye kadar üretilebilir. Etkin çapak kırma ve borunun kesişen radyal deliklerine nüfuz edebilme adına, fırça dış çapı boru iç çapından %5 ila %10 oranında daha büyük (over-sized) tasarlanır.
- Kıl (Filament) Kalibre Kalınlığı (\(d\)): Çapağın kalınlığına ve boru malzemesine göre değişir. Hassas alüminyum çapakları için 0.10 mm – 0.20 mm ; sert çelik, paslanmaz dikiş ve döküm çapakları için 0.25 mm – 0.50 mm kalınlığında teller/kıllar kalibre edilir.
- Aktif Fırçalama (Kıllı) Boyu (\(L_{1}\)): Çapak alma derinliğine ve boru geometrisine bağlı olarak endüstriyel standartlarda 40 mm ile 150 mm arasında üretilir.
- Toplam Gövde Uzunluğu (\(L_{2}\)): Robotik kollara, CNC taretlerine veya pnömatik sistemlere entegrasyon derinliğine göre 90 mm ile 1000 mm arasında yekpare veya şaft uzatmalı olarak imal edilir.
- Şaft ve Sap Tipi: Yüksek devirli endüstriyel makinelerde sıfır salgı (yalpalama) ile çalışabilmesi için sap kısımları pürüzsüz silindirik şaft , pens yuvalarına uygun altıgen şaft (hex shank) veya doğrudan vidalı adaptörlü (M6, M12) olarak taşlanır.
. Sertleştirilmiş Metalik Tel Fırçalar (Karbon Çelik / Inox / Pirinç)
- Karbon Çelik Tel (\(R_m \ge 2200 \, N/mm^2\)): Ağır sanayi çelik borularındaki kesme, kaynak ve delme çapaklarını agresif bir şekilde koparmak için üretilir.
- Paslanmaz Çelik Tel (AISI 302/304/316): Paslanmaz çelik (Inox) ve titanyum boru hatlarında korozyon direncini korumak ve yüzeyde “serbest demir” kalıntısı bırakıp sonradan paslanmaya (kontaminasyon) yol açmamak için tercih edilir.
- Pirinç ve Fosfor Bronz Tel: Alüminyum, bakır ve sarı malzemeden mamul boruların içini çizmeden ve et kalınlığını aşındırmadan çapak temizliği yapmak için imal edilir. Kıvılcım çıkarmaz (spark-proof).
🏭 3. İleri İmalat Teknolojisi ve Operasyonel Detaylar
- Double Spiral – Heavy Duty (Çift Sarmal – Ağır Hizmet) Sarım: Yüksek tork altında kılların fırlamasını veya dökülmesini önlemek için fırçalar, çift taşıyıcı tel yerine 4 adet sertleştirilmiş çelik milin hidrolik yüksek basınçlı CNC makinelerinde burulmasıyla üretilir. Bu, fırçanın her iki yönde de (CW/CCW) çözülmeden çalışmasını sağlar.
- Yoğun Hatve (Dense Fill) Kontrolü: Çapağın türüne göre santimetreye düşen kıl sayısı (hatve sıklığı) ayarlanır. İnce çapaklar için yoğun sarım yüzeyi tararken; yoğun döküm talaşı çıkan borularda talaşın rahat tahliye edilebilmesi için geniş hatveli sarmal kanallı fırçalar üretilir.
- CNC ve Robotik Otomasyon Entegrasyonu: Bu fırçalar el matkaplarının yanı sıra endüstriyel robot kollarında ve CNC işleme merkezlerinde otomatik takım değiştirme (ATC) sistemlerine uygun toleranslarla (sıfıra yakın balans hatasıyla) üretilerek imalat hatlarında insansız operasyon sağlar.
- Ana Kullanım Alanları: Boru içi çapak alma, kesişen delik temizliği, profil kenar yuvarlama, hidrolik blok temizliği, dikişli boru kaynak çapağı temizleme.
- Uyumlu Tahrik Sistemleri: CNC dik işlem merkezleri, transfer tezgahları, endüstriyel robotlar, havalı kalıpçı taşlamalar, esnek şaftlı harbi makineleri.
- Bağlantı Normları: Silindirik düz şaft, 1/4″ Hex (Altıgen) şaft, Metrik vidalı (M6, M8, M12).
- Maksimum Çalışma Hızı: Çapa ve kıl tipine bağlı olarak 2000 RPM – 6000 RPM arası dinamik çalışma kapasitesi.
Üretim hattınızdaki parça kalitesini artıracak en doğru boru içi çapak alma fırçasını birlikte tasarlayabilmemiz için:
- Çapağı alınacak borunun net iç çapı ve çapaklı bölgenin giriş derinliği nedir?
- Borunun malzemesi (Alüminyum, paslanmaz çelik, siyah sac boru vb.) ve çapağın yoğunluğu nedir?
- Fırçayı CNC tezgahında otomatik olarak mı yoksa hava/el matkabı ile manuel olarak mı çalıştıracaksınız?